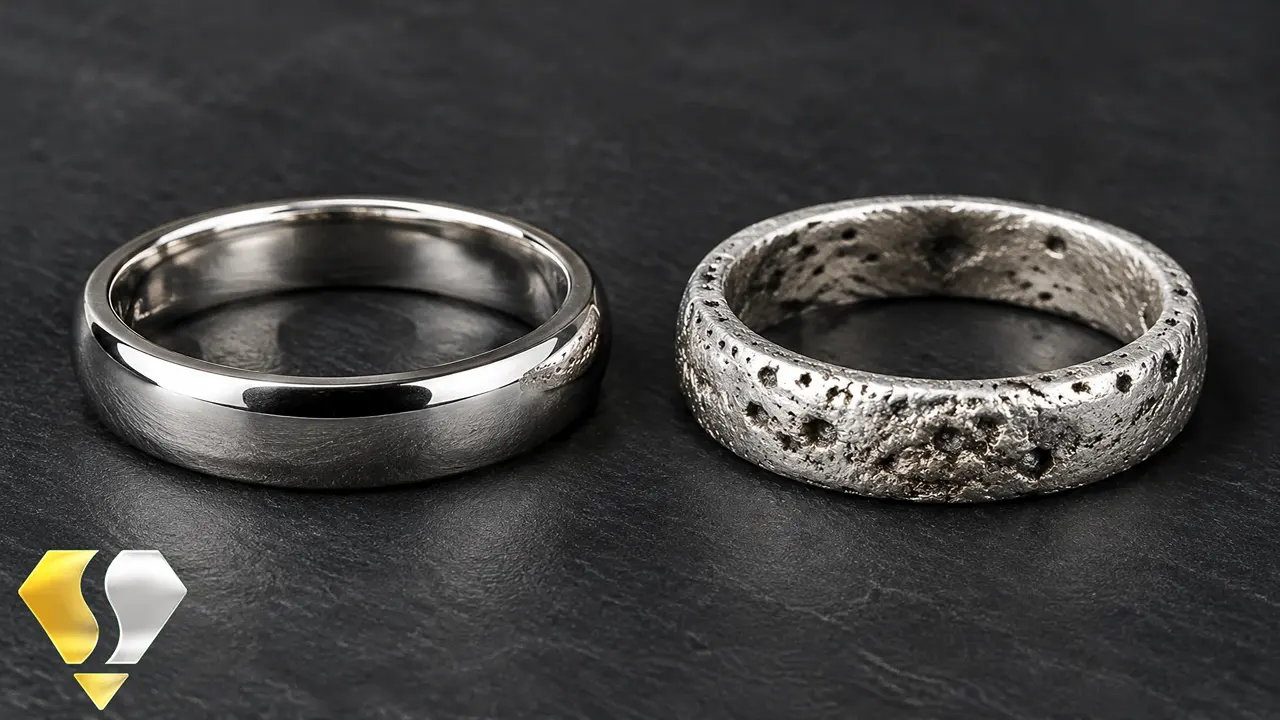
در چنین شرایطی، کیفیت ساچمه نقره یکی از مواردی است که باید بررسی شود؛ اما تنها متهم نیست. دمای نامناسب، طراحی راهگاه، وضعیت گچ، آلودگی بوته و روش ذوب هم می توانند عیوب مشابهی ایجاد کنند. اگر بدون بررسی علت، فقط ساچمه یا تنظیمات کوره را عوض کنیم، ممکن است مشکل در نوبت بعد دوباره تکرار شود.
در این راهنما، عیوب رایج را مرور می کنیم و توضیح می دهیم چطور میان مشکل مواد اولیه و ایراد فرایند تفاوت بگذارید. هدف، پیدا کردن یک مقصر از روی ظاهر قطعه نیست؛ هدف این است که با آزمایش و ثبت اطلاعات، علت خرابی را پیدا کنید و هزینه دوباره کاری را پایین بیاورید.
ساچمه نقره نامرغوب چه تغییری در رفتار مذاب ایجاد می کند؟
مشکل ساچمه نامناسب همیشه پایین بودن عیار نیست. ممکن است درصد نقره نزدیک به مقدار اعلام شده باشد، اما ترکیب عناصر دیگر، آلودگی سطحی یا یکنواخت نبودن بار، ریخته گری را دشوار کند. به همین دلیل، «عیار درست» و «مناسب بودن برای ریخته گری» دقیقا یک مفهوم نیستند.
پیش از خرید باید مشخص کنید محصول مورد نظر نقره تقریبا خالص برای آلیاژسازی است یا آلیاژ آماده ریخته گری. این دو را نمی توان بدون توجه به ترکیب و دستور مصرف، جای یکدیگر استفاده کرد.
همه عناصر غیر از نقره، ناخالصی مخرب نیستند
در نقره استرلینگ ۹۲۵، سهم نقره به طور اسمی ۹۲٫۵ درصد است. بخش باقی مانده معمولا شامل مس و در برخی فرمول ها، عناصر دیگری با نقش مشخص است.
برای مثال، وجود روی یا سیلیسیم در یک آلیاژ مهندسی شده لزوما نشانه تقلب نیست. مسئله، مقدار و تناسب عناصر با کاربرد است. در مقابل، آلودگی کنترل نشده با سرب، بیسموت، بقایای لحیم یا فلزات دیگر می تواند شکل پذیری و رفتار انجماد را مختل کند.
افت عیار با شکنندگی یکسان نیست
افزایش سهم فلزات دیگر می تواند عیار نقره را کاهش دهد، اما بعضی آلودگی ها در مقدار کم نیز مشکل ساز هستند. بنابراین، شدت خرابی را نمی توان فقط از روی عدد عیار پیش بینی کرد.
نقش اکسیژن در نقره مذاب چیست؟
حلالیت اکسیژن در نقره مذاب نسبت به حالت جامد بیشتر است. هنگام انجماد، کاهش حلالیت می تواند در شرایط نامناسب به تشکیل تخلخل کمک کند. میزان این اثر به ترکیب آلیاژ، دما، زمان نگهداری و شرایط محیط ذوب بستگی دارد.
با این حال، تیره بودن ساچمه به معنی وجود حجم زیادی اکسیژن محبوس در آن نیست. تیرگی ممکن است ناشی از سولفید، اکسید یا آلودگی سطحی باشد و به بررسی جداگانه نیاز دارد.
چرا نگهداری طولانی مذاب مناسب نیست؟
زمان اضافه در دمای بالا می تواند اکسیداسیون، تغییر ترکیب برخی آلیاژها و واکنش با بوته یا محیط را بیشتر کند. برنامه ذوب باید با توصیه سازنده آلیاژ هماهنگ باشد.
عیوب رایج ریخته گری نقره و ارتباط احتمالی آن ها با کیفیت ساچمه
ظاهر قطعه، سرنخ خوبی برای شروع بررسی است؛ اما به تنهایی تشخیص قطعی نمی دهد. بهتر است محل عیب، شکل آن و زمان آشکار شدنش ثبت شود. سوراخی که پس از پرداخت دیده می شود، ممکن است از ابتدا در قطعه وجود داشته و فقط زیر لایه سطحی پنهان بوده باشد.
تخلخل؛ چرا قطعه زیر پولیش سوراخ سوراخ می شود؟
گاهی قطعه پس از خروج از قالب، سطح قابل قبولی دارد، اما با پوست زنی و پرداخت، حفره های ریز نمایان می شوند. ادامه پرداخت هم لزوما مشکل را حل نمی کند؛ ممکن است فقط حفره های عمیق تری را باز کند و وزن قطعه را کاهش دهد.
این تخلخل می تواند با گاز، انقباض هنگام انجماد، تلاطم جریان مذاب یا ترکیبی از این عوامل مرتبط باشد. مواد آلوده یکی از علت های احتمالی هستند، ولی شرایط ذوب و تغذیه قطعه نیز باید بررسی شوند.
سطح زبر، پوست پرتقالی یا نقش غیرعادی روی قطعه
زبری ممکن است از سطح موم یا رزین به قطعه منتقل شده باشد. نسبت نامناسب آب و گچ، اختلاط ضعیف، پخت نامناسب و دمای زیاد نیز از علت های قابل بررسی هستند.
واکنش فلز با قالب یا ترکیبات نامناسب آلیاژ هم می تواند نقش داشته باشد، اما نسبت دادن همه این موارد به یک عنصر یا یک دمای ثابت، دقیق نیست.
ترک خوردن چنگ ها هنگام مخراج کاری
شکستن چنگ با تغییر شکل محدود، زنگ خطر مهمی است. آلودگی آلیاژ، تخلخل داخلی، ترک قبلی، هندسه ضعیف یا وضعیت نامناسب عملیات حرارتی می توانند دخیل باشند.
برخی عناصر، از جمله سرب و بیسموت، ممکن است در شرایط مشخص شکل پذیری را کاهش دهند. با این حال، از روی صدای شکست یا ظاهر ترک نمی توان وجود آن ها را قطعی اعلام کرد.
قبل از نصب سنگ چه چیزی را بررسی کنیم؟
در بار مشکوک، ابتدا نمونه هم جنس را از نظر فرم دهی بررسی کنید. قطعات دارای ترک یا تخلخل جدی را وارد مرحله نصب سنگ نکنید.
لکه های تیره و فایر استین
در آلیاژهای نقره حاوی مس، گرم کردن در شرایط اکسیدکننده می تواند اکسیداسیون سطحی و زیرسطحی ایجاد کند. بخشی از تیرگی های ابری که هنگام پرداخت دیده می شوند، با همین پدیده ارتباط دارند.
فایر استین فقط نشانه ساچمه نامرغوب نیست و در نقره استرلینگ با ترکیب درست هم ممکن است ایجاد شود. از طرف دیگر، هر لکه سیاه نیز فایر استین نیست؛ بقایای مواد پرداخت، سولفید شدن و آلودگی سطحی ظاهر مشابهی دارند.
روش رفع لکه به علت و عمق آن بستگی دارد. شستشوی معمول همیشه کافی نیست، اما سوهان کاری عمیق هم نباید بدون تشخیص، اولین انتخاب باشد.
چطور ایراد ساچمه را از مشکل فرایند ریخته گری جدا کنیم؟
اگر هم زمان ساچمه، گچ، دمای سیلندر و شیوه شاخه گذاری را تغییر دهید، حتی با بهتر شدن نتیجه هم معلوم نمی شود کدام تغییر موثر بوده است. عیب یابی قابل اعتماد به ثبت شرایط و تغییر کنترل شده یک عامل نیاز دارد.
برای هر نوبت، شماره بچ ساچمه، نسبت بار نو و برگشتی، برنامه پخت، دماهای ثبت شده، نوع بوته و محل عیوب را یادداشت کنید. عکس گرفتن از درختچه پیش از برش نیز برای مقایسه نوبت ها مفید است.
مک انقباضی چه تفاوتی با تخلخل گازی دارد؟
حفره های گرد با دیواره نسبتا صاف می توانند با گاز ارتباط داشته باشند. حفره های نامنظم، شاخه ای یا متمرکز در بخش های دیرمنجمدشونده بیشتر احتمال انقباض و تغذیه ناکافی را مطرح می کنند.
این نشانه ها قطعی نیستند. مک انقباضی همیشه کنار راهگاه ظاهر نمی شود و وجود حفره در عمق قطعه نیز به تنهایی ثابت نمی کند ساچمه نامرغوب بوده است. برای پرونده های تکرارشونده، مقطع نگاری و بررسی میکروسکوپی کمک بیشتری می کند.
چه زمانی باید گچ و برنامه پخت را بررسی کنیم؟
پلیسه، برجستگی های غیرعادی، زبری یا پر نشدن قالب می توانند با وضعیت قالب مرتبط باشند. مقاومت گچ، زمان گیرش، خروج مواد الگو و صحت اندازه گیری دما را بررسی کنید.
در استفاده از رزین های قابل ریخته گری، برنامه مناسب همان رزین اهمیت دارد. برنامه ای که برای موم جواب داده، لزوما برای همه رزین ها مناسب نیست.
آزمون مقایسه ای با بار مرجع
یک طرح ثابت را با بار مشکوک و یک آلیاژ مرجع معتبر، در شرایط تا حد ممکن یکسان تولید کنید. نتیجه تکرارشونده، از قضاوت بر اساس یک قطعه قابل اعتمادتر است.
جدول عیب یابی سریع کارگاهی
این جدول برای انتخاب مسیر بررسی است، نه معرفی مقصر قطعی. ممکن است چند علت هم زمان در ایجاد یک عیب نقش داشته باشند.
| نشانه روی قطعه | علت های احتمالی | اقدام پیشنهادی |
|---|---|---|
| سوراخ های ریز و گرد پس از پرداخت | تخلخل گازی، شرایط نامناسب ذوب یا آلودگی بار | مقایسه با بار مرجع و بررسی دما، زمان ذوب و حفاظت مذاب |
| حفره نامنظم در بخش ضخیم یا نزدیک راهگاه | تغذیه ناکافی و انجماد نامناسب | بازبینی محل و ابعاد راهگاه و ترتیب انجماد |
| شکستن چنگ یا ترک هنگام فرم دهی | آلودگی آلیاژ، تخلخل، ترک قبلی یا وضعیت نامناسب ساختار | توقف مصرف بچ مشکوک و بررسی ترکیب و مقطع شکست |
| پلیسه و زوائد باریک | ترک یا آسیب قالب و نفوذ مذاب به شکاف ها | کنترل آماده سازی گچ، زمان گیرش و برنامه پخت |
| سطح زبر یا پوست پرتقالی | زبری الگو، اشکال قالب، دمای نامناسب یا واکنش سطحی | بررسی الگو و قالب پیش از تغییر ترکیب آلیاژ |
| لکه های تیره و ابری | فایر استین، سولفید شدن یا آلودگی سطحی | تشخیص نوع لکه و بازبینی شرایط گرم کردن و پرداخت |
| پر نشدن بخش های ظریف | دمای نامناسب، مسیر جریان ضعیف، خروج گاز ناکافی یا اشکال دستگاه | بررسی راهگاه، دما، پخت قالب و عملکرد تجهیزات |
استفاده دوباره از راهگاه و بار برگشتی؛ چه چیزی قابل برگشت است؟
استفاده مجدد از راهگاه تمیز، در بسیاری از فرایندها قابل انجام است؛ اما همه ضایعات کارگاه ارزش و شرایط یکسانی ندارند. راهگاه با ترکیب مشخص را نباید با خاک پرداخت، براده آلوده، قطعات لحیم شده و بار بی نام مخلوط کرد.
هرچه سابقه بار نامعلوم تر باشد، کنترل ترکیب دشوارتر می شود. اضافه کردن آن به بار سالم ممکن است به جای صرفه جویی، کل نوبت تولید را درگیر کند.
بار برگشتی را بر اساس منشا جدا کنید
راهگاه های هم آلیاژ و تمیز، قطعات لحیم شده و خاک کارگاه را در ظرف های جدا نگه دارید. برچسب گذاری ساده، جلوی بسیاری از اختلاط های اشتباه را می گیرد.
چرا ذوب مکرر می تواند کیفیت را تغییر دهد؟
در ذوب های متوالی، اکسیداسیون، اتلاف برخی عناصر و ورود آلودگی ممکن است ترکیب را تغییر دهد. شدت این تغییر به فرمول آلیاژ و روش ذوب بستگی دارد؛ بنابراین، تعداد دفعات ذوب به تنهایی معیار کافی نیست.
ضایعات دارای لحیم نیز باید جدا بررسی شوند. بعضی لحیم های قدیمی یا نامشخص ممکن است عناصر خطرناک داشته باشند و گرم کردن آن ها بدون کنترل مناسب، خطر بخارات فلزی ایجاد کند.
آیا نسبت ۵۰ درصد نو و ۵۰ درصد برگشتی استاندارد است؟
این نسبت برای همه آلیاژها قانون عمومی نیست و کیفیت را تضمین نمی کند. نسبت مجاز باید از توصیه سازنده آلیاژ و نتایج تولید خود کارگاه به دست آید.
همچنین افزودن نقره خالص ۹۹۹ با افزودن آلیاژ تازه ۹۲۵ یکسان نیست. نقره خالص، ترکیب و عیار بار را تغییر می دهد و جایگزینی آن به محاسبه نیاز دارد.
بار نو، آلودگی قبلی را حذف نمی کند
مخلوط کردن بار آلوده با بار سالم ممکن است فقط غلظت آلودگی را کاهش دهد. برای عناصر مشکل ساز، این کار جای پالایش را نمی گیرد.
چطور کیفیت ساچمه نقره را پیش از مصرف ارزیابی کنیم؟
بررسی پیش از خرید عمده، از دوباره کاری یک نوبت کامل تولید کم هزینه تر است. بهتر است برای تامین کننده جدید، نمونه محدود بگیرید و نتیجه آزمایش و ریخته گری آزمایشی را کنار هم ببینید.
ظاهر ساچمه چه اطلاعاتی می دهد؟
رنگ غیرعادی، وجود ذرات خارجی، چربی یا تفاوت محسوس میان دانه ها، دلیل خوبی برای بررسی بیشتر است. با این حال، براق بودن اثبات خلوص نیست و تیرگی سطح نیز به تنهایی نامرغوب بودن را ثابت نمی کند.
شکل و اندازه ساچمه به روش تولید وابسته است. یکنواختی می تواند کار با بار را آسان تر کند، اما از روی گرد بودن دانه ها نمی توان درباره ترکیب شیمیایی قضاوت کرد.
آزمایش چکش خواری چه محدودیتی دارد؟
رفتار زیر ضربه می تواند سرنخی از شکل پذیری بدهد، اما به ترکیب، وضعیت حرارتی و شکل نمونه وابسته است. ترک خوردن یک دانه، تشخیص قطعی نوع ناخالصی نیست.
آزمون مقایسه ای باید با نمونه مرجع و شرایط یکسان انجام شود. از آزمایش شعله روی مواد با ترکیب نامعلوم، بدون تجهیزات و تهویه مناسب خودداری کنید.
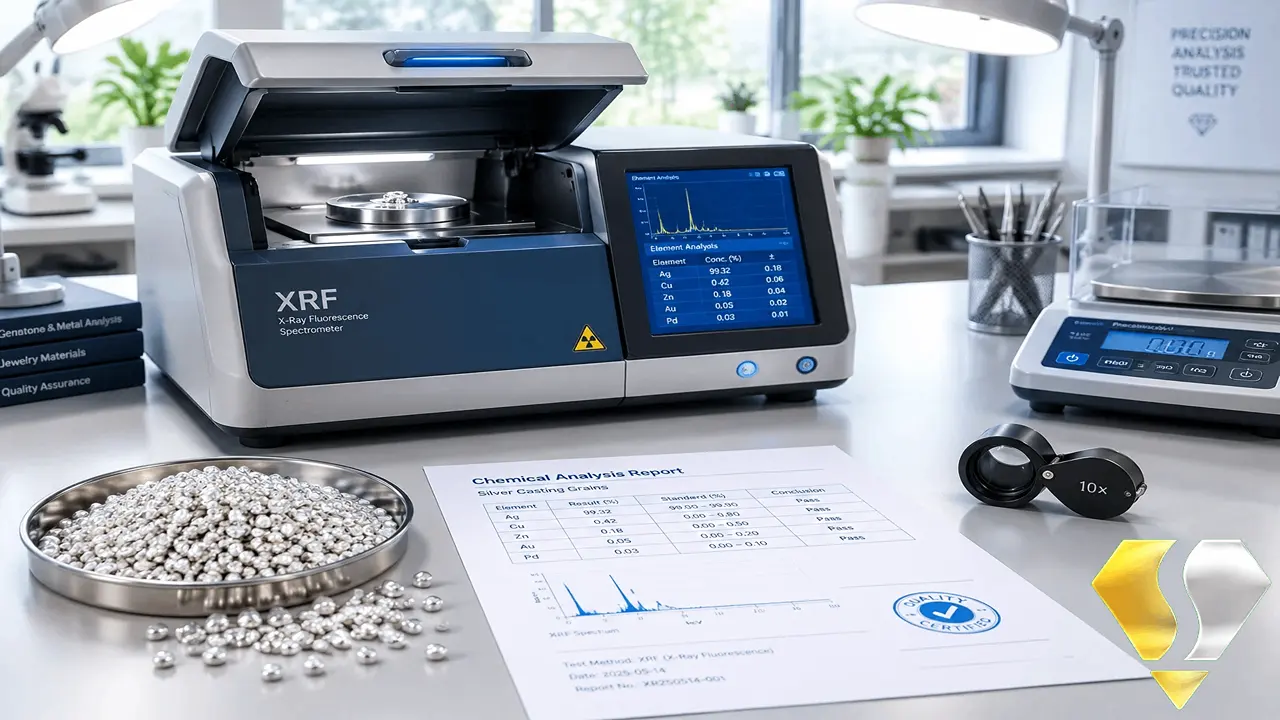
آنالیز XRF چه چیزی را مشخص می کند؟
XRF برای شناسایی و اندازه گیری بسیاری از عناصر آلیاژ مفید است، اما دقت آن به دستگاه، کالیبراسیون، آماده سازی نمونه و عنصر مورد بررسی بستگی دارد. نمی توان برای همه عناصر، دقت ثابت صدم درصد وعده داد.
این روش معمولا اطلاعات ناحیه نزدیک سطح را می دهد و آلودگی یا ناهمگنی نمونه می تواند نتیجه را تحت تاثیر قرار دهد. برای مقدارهای کم برخی عناصر یا تایید دقیق عیار، آزمایشگاه ممکن است روش تکمیلی پیشنهاد کند.
نمونه نماینده از کل بچ بردارید
آزمایش یک دانه لزوما وضعیت کل محموله را نشان نمی دهد. شیوه نمونه برداری را با آزمایشگاه هماهنگ کنید و نمونه شاهد همان بچ را نگه دارید.
هزینه ساچمه نامناسب فقط به قیمت خرید محدود نمی شود
برای مقایسه دو تامین کننده، اختلاف قیمت هر گرم کافی نیست. درصد قطعات مردود، زمان پرداخت، دوباره کاری و تاخیر تحویل نیز بخشی از هزینه واقعی مواد اولیه هستند.
پرداخت بیشتر همیشه راه حل نیست
سوهان کاری طولانی ممکن است وزن و ابعاد قطعه را تغییر دهد، بدون اینکه تخلخل را برطرف کند. برای قطعات معیوب، حد پذیرش و زمان توقف تعمیر مشخص کنید.
ریسک مخراج کاری و مرجوعی سفارش
قطعه دارای ترک یا چنگ ضعیف، هم هنگام نصب سنگ و هم در استفاده بعدی ریسک ایجاد می کند. کنترل کیفیت پیش از مخراج کاری، احتمال آسیب، دوباره کاری و اختلاف با مشتری را کاهش می دهد.
مرجوعی نیز فقط هزینه فلز نیست؛ زمان اصلاح، جابه جایی و عقب افتادن سفارش های دیگر را هم باید در محاسبه آورد.
با بار مشکوک و قطعات معیوب چه کنیم؟
اولین کار، جدا کردن بار است. شماره بچ، وزن، سابقه ذوب و نوع عیب را ثبت کنید و تا روشن شدن علت، آن را با مواد سالم مخلوط نکنید. ذوب مجدد بدون تشخیص، لزوما مشکل را از بین نمی برد.
تنکار و فلاکس چه کمکی می کنند؟
فلاکس مناسب، در شرایط مشخص می تواند به مدیریت اکسیدها و تشکیل سرباره کمک کند. اما بوره یا اسید بوریک، همه ناخالصی های فلزی حل شده را حذف نمی کنند و درمان قطعی شکنندگی نیستند.
نوع و مقدار فلاکس باید با آلیاژ، بوته و دستگاه سازگار باشد. افزودن خودسرانه مواد بیشتر، ممکن است آلودگی یا آخال تازه ایجاد کند.
چه زمانی باید بار را به پالایشگر سپرد؟
وقتی ترکیب نامعلوم است، آلودگی تایید شده یا شکنندگی با اصلاح فرایند برطرف نمی شود، ارزیابی توسط پالایشگر معتبر منطقی تر از ذوب های تکراری است.
روش پالایش باید بر اساس ترکیب واقعی انتخاب شود. تیزاب سلطانی راه حل عمومی پالایش نقره نیست؛ کلرید می تواند رسوب کلرید نقره ایجاد کند و فرایند را پیچیده کند. عملیات اسیدی نیز به دلیل بخارات سمی، پسماند خطرناک و احتمال اتلاف فلز، جای آزمون و خطای کارگاهی ندارد.
پیش از تحویل بار، شرایط تسویه را روشن کنید
وزن، نمونه شاهد، روش عیارسنجی، کارمزد و شیوه محاسبه بازیافت را مکتوب کنید. تفاله و مواد جانبی احتمالا فلزدار را نیز بدون بررسی دور نریزید.
سوالات متداول
در این بخش از گالری قهرمانی می خواهیم به سوالات رایج شما عزیزان پاسخ دهیم. شما نیز اگر سوالی داشتید در بخش کامنت های سایت باما در ارتباط باشید.
این پاسخ ها برای تصمیم گیری اولیه هستند. در عیوب تکرارشونده یا بار با ارزش، بررسی آزمایشگاهی و ارزیابی فرایند اهمیت بیشتری پیدا می کند.
چرا پس از گیلانس، رگه های تیره روی نقره دیده می شود؟
فایر استین یکی از احتمال هاست، اما مواد پرداخت باقی مانده، سولفید شدن و آلودگی سطحی نیز باید بررسی شوند. بدون تشخیص، نباید همه تیرگی ها را به ساچمه نسبت داد.
برای زیورآلات، ساچمه ۹۲۵ بهتر است یا ۹۹۹؟
این انتخاب به محصول و فرمول ساخت بستگی دارد. نقره ۹۲۵ برای بسیاری از زیورآلات رایج است و نقره ۹۹۹ نرم تر است، اما کاربرد مستقل هم دارد. برای آلیاژسازی، نسبت ها باید محاسبه شوند.
آیا بوته گرافیتی ناخالصی ساچمه را از بین می برد؟
خیر. بوته مناسب می تواند بر شرایط ذوب اثر بگذارد، اما سرب، بیسموت یا سایر آلودگی های حل شده را به طور قابل اتکا حذف نمی کند.
آیا رنگ روشن ساچمه، نشانه قطعی خلوص است؟
خیر. ظاهر فقط یک سرنخ است. برای ارزیابی، مدارک تامین، نمونه برداری مناسب، آنالیز ترکیب و نتیجه آزمون ریخته گری را کنار هم قرار دهید.
از کجا بفهمیم تخلخل از گچ است یا مواد اولیه؟
محل و شکل حفره کمک می کند، اما تشخیص قطعی از روی سطح یا عمق ممکن نیست. مقایسه با بار مرجع، بررسی برنامه پخت و در صورت نیاز مقطع نگاری، مسیر قابل اعتمادتر است.
آیا می توان قطعات متخلخل را با لحیم تعمیر کرد؟
برای عیب محدود و غیرحساس، تعمیر ممکن است قابل بررسی باشد. اما تخلخل گسترده، ترک سازه ای یا چنگ ضعیف را نباید صرفا با پوشاندن سطح، سالم تلقی کرد.
جمع بندی
ساچمه نامرغوب می تواند در تخلخل، شکنندگی و ناپایداری تولید نقش داشته باشد، اما هیچ کدام از این عیوب به تنهایی حکم قطعی درباره کیفیت مواد نیستند. برای پیدا کردن علت، ترکیب بار و شرایط ریخته گری باید با هم بررسی شوند.
خرید قابل پیگیری، جداسازی بار برگشتی، ثبت شرایط هر نوبت و آزمایش مقایسه ای با آلیاژ مرجع، عیب یابی را از حدس به تصمیم قابل دفاع تبدیل می کنند. نتیجه این کار فقط کاهش قطعات خراب نیست؛ زمان کمتر برای دوباره کاری و اطمینان بیشتر هنگام تحویل سفارش هم به همراه دارد.